

- Todo
- Gestión de productos
- Noticias e información
- Contenido de la introducción
- Puntos de venta de la empresa
- Preguntas frecuentes
- Vídeos de la empresa
- Catálogo de la empresa

Preguntas frecuentes
Fresado de extremo con carburo cementado: principios, parámetros y consejos de optimización
tiempo:
2026-03-03 13:48
fuente:
Lizhou


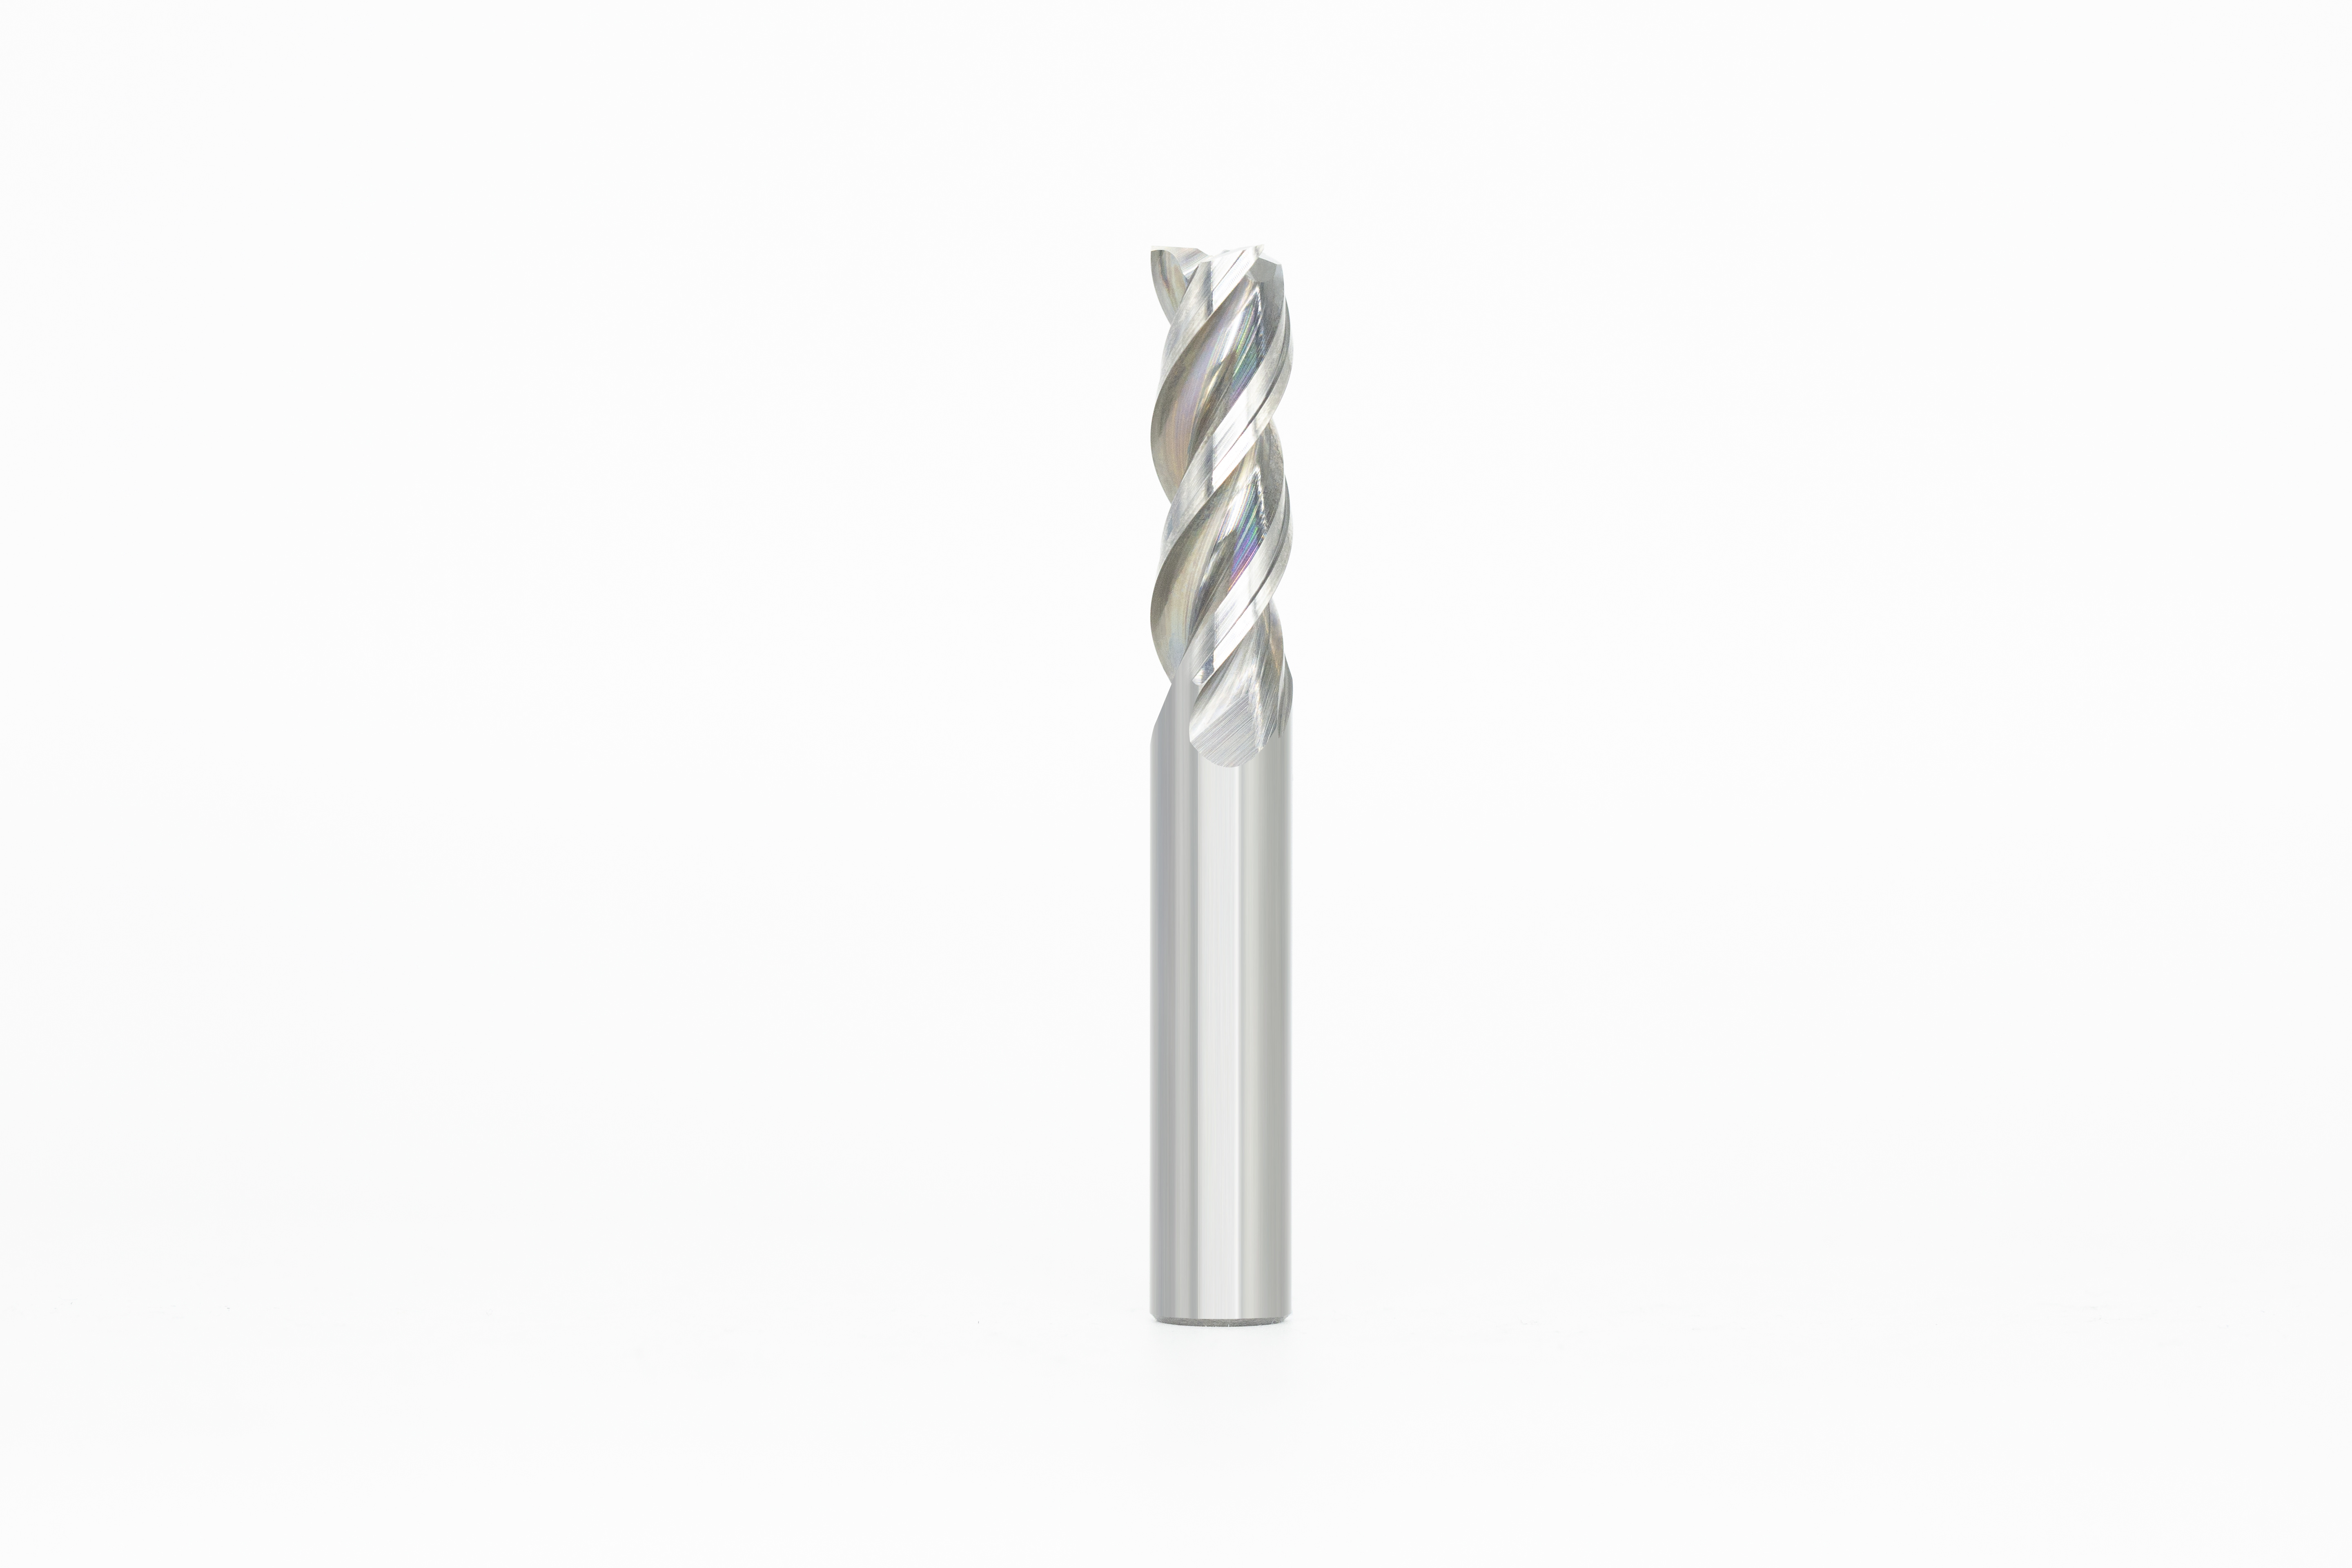
Fresado de extremo de carburo cementado es el proceso de mecanizado central para la fabricación de precisión en los sectores aeroespacial, automotriz, de fabricación de moldes y procesamiento mecánico en general. Ampliamente utilizado en centros de mecanizado CNC, máquinas de grabado CNC y fresadoras convencionales, destaca en el corte de materiales endurecidos y tratados térmicamente, logrando una mayor precisión y una vida útil más prolongada de las herramientas en comparación con las fresas de acero de alta velocidad. Esta guía exhaustiva desglosa los principios fundamentales, el diseño geométrico central, los parámetros de corte específicos para cada material, consejos prácticos de operación y la resolución de problemas comunes relacionados con el fresado de extremo de carburo cementado, ayudando a los maquinistas a optimizar la eficiencia del procesamiento y la calidad de los productos.
I. Conocimientos fundamentales sobre el fresado con fresas de carburo cementado
1. ¿Qué es el carburo cementado?
El carburo cementado es un producto de metalurgia en polvo de alto rendimiento, sinterizado en hornos de vacío o de reducción por hidrógeno, cuyo componente principal son carburos refractarios de metales de alta dureza de tamaño micrónico (WC, TiC), y que utiliza cobalto (Co), níquel (Ni) y molibdeno (Mo) como aglutinantes. Con una dureza de HRA85-95, posee una excelente resistencia al desgaste y tenacidad a los golpes, siendo el material base para fresas de extremo de alta eficiencia.
2. Clasificación de fresas de extremo de carburo cementado
Las fresas de extremo de carburo cementado se dividen principalmente en fresas de extremo de carburo sólido, fresas de extremo de mango recto de carburo, fresas de extremo con punta esférica de carburo, fresas de extremo con hoja de sierra de carburo y fresas de extremo tipo taladro de carburo. Entre ellas, las fresas de extremo de carburo sólido y las fresas de extremo con punta esférica son las más utilizadas en el fresado de extremo de carburo cementado de precisión debido a su alta rigidez y precisión.
3. Ventajas principales frente al acero de alta velocidad
En comparación con el fresado de extremo en HSS, el fresado de extremo en carburo cementado tiene tres ventajas principales:
- Vida útil de la herramienta 3-5 veces mayor, lo que reduce la frecuencia de cambio de herramientas;
- Mayor velocidad de corte, mejorando la eficiencia de mecanizado en 2-3 veces;
- Mejor adaptabilidad a materiales endurecidos (HRC45+), evitando el desgaste y la deformación de las herramientas en cortes de alta intensidad.
II. Cómo el diseño geométrico afecta el rendimiento de corte en la fresado con fresas de carburo cementado
El rendimiento de corte de la fresa de extremo de carburo cementado está determinado directamente por el diseño geométrico de la fresa de extremo. Cada parámetro, desde el ángulo de inclinación hasta el diseño de las ranuras, afecta la formación de virutas, la fuerza de corte, el acabado superficial y la durabilidad de la herramienta. A continuación se presenta un análisis detallado con una correspondencia práctica de parámetros de corte para fresas de extremo de carburo cementado:
2.1 Ángulo de inclinación
Un ángulo de inclinación positivo (5°-15°) reduce la fuerza de corte y permite un flujo suave de virutas, ideal para el fresado de extremo con carburo cementado de materiales blandos (aleación de aluminio, plástico). Parámetros recomendados para la combinación: SFM 300-500, velocidad de avance 0,1-0,3 mm/diente.
Un ángulo de inclinación negativo (-5° a 0°) refuerza el filo de corte, soportando altas tensiones y siendo adecuado para materiales duros (acero endurecido, hierro fundido). Parámetros recomendados para la combinación: SFM 80-150, velocidad de avance 0,05-0,15 mm/diente.
2.2 Ángulo de relieve y holgura
El ángulo de alivio óptimo para el fresado de extremo con carburo cementado es de 8° a 12°. Un ángulo de alivio adecuado evita la fricción entre la herramienta y la superficie mecanizada, lo que reduce la generación de calor y el desgaste de la herramienta. Si el ángulo de alivio es inferior a 6°, la herramienta se atascará durante el corte profundo, aumentando la fuerza de corte y provocando la rotura de la herramienta; si supera los 15°, el filo de corte se volverá frágil y estará más propenso a astillarse en cortes con cargas pesadas.
2.3 Forma de vanguardia
Los filos de corte rectos son adecuados para el fresado de extremo con carburo cementado de uso general, garantizando una precisión dimensional en mecanizados en bruto y semiacabado. Los filos de corte redondeados (radio de esquina de 0,2 a 1 mm) son perfectos para el fresado de extremo con carburo cementado de acabado en superficies curvas, reduciendo la concentración de tensiones y logrando una rugosidad superficial de Ra0,8 μm o superior. Los filos de corte con rompechips están diseñados para materiales con virutas alargadas (acero dulce, acero inoxidable), fragmentando las virutas largas en trozos pequeños para evitar que se enreden y causen daños a la herramienta.
2.4 Proporción de diámetro y longitud
Tres, Parámetros óptimos de corte para fresado con fresa de extremo de carburo cementado
La clave para un corte eficiente y estable con fresas de extremo de carburo cementado es ajustar los parámetros de corte específicos para cada material. Parámetros inadecuados provocarán desgaste de la herramienta, baja calidad de acabado superficial e incluso rotura de la herramienta. A continuación se presenta la tabla de parámetros validada por la industria para los materiales de mecanizado más comunes, aplicable a fresas de extremo sólidas de carburo cementado (4 canales, recubrimiento TiAlN)—la herramienta más utilizada para el corte con fresas de extremo de carburo cementado.
Material de mecanizado | Dureza | Velocidad del husillo (RPM) | Velocidad de alimentación (mm/min) | Profundidad axial de corte (ap/mm) | Profundidad radial de corte (ae/mm) | Recomendado recubrimiento | Fluido de corte |
Aleación de aluminio (6061/7075) | HB60-120 | 3000-6000 | 200-500 | 1-3 | 0,5-2 | TiN/TiCN | Emulsión soluble en agua |
Acero inoxidable (304/316) | HRC18-25 | 800-1500 | 50-150 | 0,5-1,5 | 0,2-1 | AlTiN | Fluido de corte de presión extrema |
Acero endurecido (45#/Cr12) | HRC50-60 | 300-800 | 20-80 | 0,2-0,8 | 0,1-0,5 | TiAlN (recubrimiento grueso) | Aceite de corte puro |
Hierro Fundido Gris (HT200/HT300) | HB180-250 | 1000-2500 | 100-300 | 1-2 | 0,5-1,5 | CrN | Corte en seco / Microemulsión |
Acero al carbono (Q235/45#) | HRC15-22 | 1500-2500 | 100-300 | 0,8-2 | 0,3-1 | TiCN | Emulsión soluble en agua |
Consejos de optimización de parámetros clave para el fresado con fresa de carburo cementado
1、 Para el fresado de extremo con carburo cementado de alta precisión (Ra0,8 μm o superior), reduzca la velocidad de avance en un 30% y aumente la velocidad del husillo en un 20%, con una profundidad de corte pequeña (ap ≤ 0,5 mm) para el acabado en múltiples pasadas.
2、 Para el fresado de extremo de carburo cementado resistente y en condiciones severas, aumente la profundidad de corte y reduzca la velocidad de avance, evitando una fuerza de corte excesiva que cause la desviación de la herramienta.
3、 Al realizar fresado de extremo con carburo cementado en seco (hierro fundido), seleccione fresas de extremo sin revestimiento o con revestimiento CrN, y reduzca la velocidad del husillo en un 20% para disminuir la generación de calor.
4、 Para fresado de extremo con carburo cementado en agujeros profundos (profundidad >5×diámetro), utilice fresas de extremo con refrigeración interna y aumente el caudal del fluido de corte para garantizar la evacuación de virutas y la refrigeración de la herramienta.
Cuatro, Guía práctica de operación para escenarios de corte con fresas de extremo de carburo cementado
4.1 Fresado de caras con fresas de carburo cementado
Las fresas de carburo cementado son adecuadas para fresado de superficies en áreas pequeñas (≤100×100 mm) en el corte de fresado de extremo con carburo cementado. Dado que el ángulo principal de desviación es de 90°, la fuerza radial es grande y fácil de provocar deformaciones en el vástago de la herramienta. Consejos de operación:
- Reduzca la profundidad radial de corte (ae ≤ 0,5 × diámetro);
- Utilice una fresa de mango corto para mejorar la rigidez;
- Evite el fresado plano sin escalones con piezas de trabajo de gran superficie para prevenir vibraciones y baja eficiencia de mecanizado.
4.2 Fresado de paredes laterales con fresas de extremo de carburo cementado
El fresado de paredes laterales es el escenario más común en el corte con fresas de carburo cementado, lo que requiere un control estricto de la rectitud y perpendicularidad de las paredes laterales.
Consejos de operación:
- Adopte un corte en capas (ap = 0,5-1 mm por pasada) para paredes laterales altas (>50 mm);
- Utilice un portaherramientas de pinza de precisión (desalineación ≤0,005 mm) para reducir la vibración de la herramienta;
- Realice un corte semiacabado (dejando una holgura de 0,1-0,2 mm) antes del corte de acabado para mejorar la precisión de las paredes laterales.
V. Caso real de fresado con fresa de punta de carburo cementado de alta eficiencia
Para verificar la eficacia de los parámetros y consejos mencionados anteriormente, realizamos una prueba práctica de fresado con fresas de carburo cementado en acero inoxidable 304 (el material difícil de mecanizar más comúnmente procesado), con las siguientes condiciones y resultados de prueba, los cuales pueden ser consultados directamente para la producción real:
Condiciones de prueba
Herramienta: Fresa de extremo de carburo cementado sólido de Φ10 mm (4 canales, recubrimiento AlTiN)
Herramienta de máquina: Centro de mecanizado vertical CNC (husillo BT40)
Parámetros de corte: RPM=1200, velocidad de avance=100 mm/min, ap=1 mm, ae=0,5 mm, fluido de corte de presión extrema
Tarea de mecanizado: Fresado de la pared lateral de una pieza de acero inoxidable 304 (tamaño 100×50×20 mm)
Resultados de la prueba
Tiempo de corte continuo: 2 horas (sin cambio de herramienta)
Desgaste de la herramienta: Desgaste lateral ≤0,1 mm (sin astillamiento ni rotura)
Precisión de mecanizado: Rectitud de la pared lateral ≤0,01 mm, perpendicularidad ≤0,008 mm
Rugosidad superficial: Ra1,6 μm (cumple con el estándar de mecanizado de semiacabado)
Este caso demuestra que en Lizhou La coincidencia de parámetros en esta guía puede lograr un fresado de extremo con carburo cementado estable y de alta eficiencia, equilibrando la vida útil de la herramienta y la calidad del mecanizado.
VI. Fallas comunes y solución de problemas en el fresado con fresas de carburo cementado
En el fresado de extremo con carburo cementado real, son comunes fallas como astillamiento de la herramienta, desgaste rápido y vibraciones, causadas en su mayoría por parámetros inadecuados o una selección incorrecta de la herramienta. A continuación se presenta el plan de solución de problemas dirigido a las 4 fallas más comunes:
Afilado de herramientas | Causa 1 : Profundidad de corte excesiva, baja rigidez de la herramienta, ángulo de inclinación negativo para materiales blandos | Solución: Reduzca ap/ae en un 30-50%, use una fresa de mango corto y sustitúyala por una herramienta con ángulo de inclinación positivo para materiales blandos.
Desgaste rápido de herramientas | Causa 2 : Desajuste del material de revestimiento, flujo insuficiente de fluido de corte, alta velocidad del husillo | Solución: Seleccione un revestimiento compatible (AlTiN para materiales duros), aumente el caudal del fluido de corte, reduzca las RPM en un 20%
Vibración de corte (Chatter) | Causa 3 : Relación excesiva entre longitud y diámetro, mandril de herramienta suelto, baja velocidad de avance | Solución: Reemplazar por una fresa de mango corto, apretar nuevamente el mandril y aumentar adecuadamente la velocidad de avance
Pobre acabado de superficie | Causa 4 : Alta velocidad de avance, desplazamiento de la herramienta, filo de corte romo | Solución: Reducir la velocidad de avance en un 20-30%, reemplazar el portaherramientas de pinza, rebastecer o reemplazar la fresa de extremo
7. Selección de fresas de carburo cementado Lizhou para corte por fresado
La selección adecuada de herramientas es la premisa para un fresado eficiente con fresas de carburo cementado, y el principio central de selección consiste en ajustarla al material de mecanizado, al escenario de corte y a los requisitos de precisión:
Corte de acabado de precisión (aleación de aluminio, superficie curva): Fresas de punta esférica de carburo sólido (recubrimiento TiN)
Corte grueso en materiales duros (hierro fundido, acero al carbono): fresas de extremo sólidas de carburo con 2 canales (recubrimiento CrN)
Corte de materiales duros (acero endurecido, acero inoxidable): fresas de extremo sólidas de carburo con 4 canales (recubrimiento grueso AlTiN)
Corte de microprecisión (núcleo de molde, ranura pequeña): Fresas de extremo de carburo sólido en miniatura (Φ1-6mm, con refrigeración interna)
Nuestros fresas de carburo cementado son desarrolladas de manera independiente para diferentes escenarios de corte con fresas de carburo cementado, con un diseño geométrico optimizado y un recubrimiento de alta calidad. Están disponibles soluciones de herramientas personalizadas para requisitos especiales de mecanizado.
El fresado de extremo con carburo cementado es un proceso de mecanizado de precisión que combina las características del material, el diseño de la herramienta y la adecuación de parámetros. La clave para optimizar el rendimiento de corte es: ① seleccionar la fresa de extremo de carburo cementado adecuada según el material y la situación de mecanizado; ② ajustar los parámetros de corte óptimos (RPM, velocidad de avance, profundidad de corte); ③ evitar fallos comunes mediante la estandarización de las operaciones y el mantenimiento de las herramientas. Para obtener guías más profesionales sobre el fresado de extremo con carburo cementado, tales como el mantenimiento de herramientas, la selección de recubrimientos y la tecnología de corte a alta velocidad, por favor póngase en contacto con nuestro equipo de ingeniería para recibir asistencia técnica personalizada.
página anterior
página siguiente
Productos recomendados


Línea directa:
Dirección: No. 475 Carretera Jinshan, Distrito Hetang, Ciudad Zhuzhou, Provincia de Hunan, China
Enlace de amistad:www.pwcarbide.com
IPV4 / IPV6