

- Todo
- Gestión de productos
- Noticias e información
- Contenido de la introducción
- Puntos de venta de la empresa
- Preguntas frecuentes
- Vídeos de la empresa
- Catálogo de la empresa

Producto
Preguntas frecuentes
Insertos de torneado en acero DNMG-TM
Fábrica de origen de aleación dura Lizhou, China
Nombre del producto: Insertos de torneado de acero
Revestimiento: CVD
Número de marca: LPC202
Clasificación:
Girando inserciones
palabra clave:
lizhou



Insertos de torneado de carburo DNMG150404-MA, DNMG150408-TM y DNMG150608-TM: soluciones de alto rendimiento para el mecanizado moderno
Introducción
En el campo del mecanizado de precisión, la elección de las fresas de corte juega un papel decisivo en la productividad, la vida útil de la herramienta y la calidad de la superficie. Entre las geometrías más versátiles y ampliamente utilizadas se encuentran las Insertos de carburo DNMG , específicamente DNMG150404-MA, DNMG150408-TM y DNMG150608-TM . Estos insertos, diseñados a partir de tecnologías avanzadas carburo cementado , ofrece un rendimiento de corte superior en aplicaciones de acero, acero inoxidable y hierro fundido.
Como profesional Fabricante de aleaciones duras , nuestra empresa desarrolla estos insertos utilizando tecnología de metalurgia en polvo de vanguardia, nanotecnologías de recubrimiento y diseños avanzados de rompechispas. Este artículo proporciona un análisis detallado de sus ventajas, significado del código, parámetros dimensionales, escenarios de aplicación, características, precauciones e innovaciones técnicas .
Tipo |
Dimensiones básicas (mm) |
Datos de corte |
CVD |
||||||
I.C |
S |
D |
R |
Profundidad de corte (mm) |
Alimentación ( mm/tooth )
|
LPC102 |
LPC202 |
LPC302 |
|
DNMG 150404-TM |
12.70
|
4.76
|
5.16
|
0.4
|
0,60-4,00 |
0,15-0,30 |
|
⚪
|
|
DNMG150408-TM |
12.70
|
4.76
|
5.16
|
0.8
|
1.20-4.00 |
0,15-0,30 |
|
⚪
|
|
DNMG150412-TM |
12.70
|
4.76
|
5.16
|
1.2
|
1,80-4,00 |
0,15-0,30 |
|
⚪
|
|
DNMG150604-TM |
12.70
|
6.35
|
5.16
|
0.4
|
0,60-4,00 |
0,15-0,50 |
|
⚪
|
|
DNMG150608-TM |
12.70
|
6.35
|
5.16
|
0.8
|
1.20-4.00 |
0,20-0,50 |
|
⚪
|
|
DNMG150612-TM |
12.70
|
6.35
|
5.16
|
1.2
|
1,80-4,00 |
0,20-0,50 |
|
⚪
|
|
1. Ventajas de las pastillas de carburo DNMG
Alta resistencia al desgaste – Los sustratos de carburo submicrónicos combinados con recubrimientos avanzados PVD/CVD prolongan la vida útil de las herramientas en condiciones de alta velocidad.
Versatilidad – Las inserciones DNMG son adecuadas tanto para Acabado y desbaste operaciones, convirtiéndolos en una solución de referencia en torneado.
Eficiencia de costos – El diseño de múltiples bordes permite reindexaciones múltiples, reduciendo los costos de herramientas.
Estabilidad mejorada – La geometría de ángulo negativo proporciona rigidez, lo que la hace adecuada para el corte interrumpido y el mecanizado de alta resistencia.
Acabado de superficie uniforme – Los rompechispas optimizados (tipos MA, TM) garantizan una evacuación de virutas suave, minimizando la vibración y el chirrido de la herramienta.

2. Decodificación del código de inserción (norma ISO)
Desglosemos la designación. DNMG150404-MA como ejemplo:
D – Insertar forma: 55° romboide diamante (versátil para perfilado y torneado).
N – Ángulo de despeje: 0° (inserto negativo, filo de corte fuerte, adecuado para cortes pesados).
M – Clase de tolerancia: ±0,05 mm, ±0,13° (precisión media).
G – Tipo de inserción: De una sola cara con orificio y rompevirutas .
Valores numéricos:
15 – Círculo inscrito (CI) ≈ 15,875 mm.
04 – Espesor de inserción ≈ 4,76 mm.
04 / 08 – Radio de la nariz: 0,4 mm, 0,8 mm.
06 – Radio de la nariz: 0,6 mm (para 150608).
Sufijo (designación del rompeviruta):
MA – Cortador de viruta de aplicación media, optimizado para el acabado en torneado medio, con un excelente control de la viruta en aceros y acero inoxidable.
TM – Cortador de viruta resistente, diseñado para operaciones de desbaste y semi-desbaste, ideal para acero inoxidable y aleaciones difíciles de cortar.
3. Análisis de rendimiento
(1) Geometría de corte
Las inserciones DNMG cuentan con una Forma de diamante de 55° con una geometría de ángulo negativo fuerte.
Proporciona Fuerza del borde manteniendo la versatilidad para torneado, enfrentado y perfilado.
(2) Sustrato y recubrimiento
Recubrimientos CVD : Recubrimientos multicapa de TiCN + Al2O3 para acero y hierro fundido, que resisten el desgaste por cráteres.
Recubrimientos PVD : Nano-recubrimientos de TiAlN o AlTiN para acero inoxidable y aleaciones de alta temperatura.
Sustrato de carburo submicrónico : Mejora la dureza y previene el astillado del borde.
(3) Beneficios del mecanizado
Excelente evacuación de virutas gracias al diseño avanzado del rompevirutas.
Larga vida útil de la herramienta bajo cortes continuos e interrumpidos .
Acabado superficial superior en aceros y aleaciones debido al filo de corte estable.

4. Escenarios de aplicación
Las insertos DNMG150404-MA, DNMG150408-TM y DNMG150608-TM se utilizan ampliamente en:
Industria automotriz – Mecanizado de bloques de motor, cigüeñales y componentes de transmisión.
Industria aeroespacial – Torneado de precisión de aleaciones a base de níquel, titanio y aceros inoxidables.
Sector energético – Componentes de campos petroleros, carcasas de turbinas y válvulas.
Ingeniería General – Rectificado de ejes, carcasas y bases de moldes.
Industria pesada – Piezas de trabajo de gran diámetro que requieren fuerzas de corte estables.
5. Características principales
Alta rigidez – La geometría de rastrillo negativo soporta cargas de corte más altas.
Uso flexible – Apto tanto para desbaste como para acabado, según el diseño del rompevirutas.
Múltiples bordes de corte – El diseño indexable proporciona un uso de herramientas rentable.
Control optimizado de chips – El rompevirutas MA garantiza un acabado suave, mientras que TM proporciona un desbaste estable.
Calidad de la superficie – Capaz de lograr Ra < 1,6 µm en aceros.
Tiempo de inactividad reducido – El reemplazo rápido de insertos aumenta el tiempo de actividad de la máquina.
6. Diferencias entre el rompebrocas MA y el TM
| Modelo | Tipo de rompevirutas | Mejor aplicación | Profundidad de corte (ap) | Velocidad de alimentación (f) | Beneficio de mecanizado |
|---|---|---|---|---|---|
| DNMG150404-MA | Medium-Finishing | Terminado a medio | 0,2 – 2,0 mm | 0,05 – 0,25 mm/rev | Excelente evacuación de viruta, superficie lisa |
| DNMG150408-TM | Mecanizado resistente | De medio a desbaste | 0,5 – 3,5 mm | 0,15 – 0,40 mm/rev | Borde fuerte para cortes pesados y estables |
| DNMG150608-TM | Mecanizado resistente | De medio a desbaste | 0,8 – 4,0 mm | 0,20 – 0,45 mm/rev | Mayor durabilidad, vida útil de la herramienta más prolongada |
7. Precauciones de uso
Sujeción de herramientas – Asegure un par de apriete adecuado para evitar el movimiento de la inserción.
Parámetros de corte – Seleccione la velocidad de corte y el avance según el rompevirutas y el material.
Uso de refrigerante – Aplicar refrigerante para acero inoxidable para evitar la formación de bordes acumulados.
Evite las cargas de choque – Aunque son fuertes, las inserciones pueden fracturarse bajo cortes interrumpidos extremos si no se utilizan los ajustes correctos.
Selección de borde – Radio de punta más pequeño (0,4 mm) para el acabado, radio de punta más grande (0,8/0,6 mm) para la estabilidad en el desbaste.

8. Innovaciones técnicas y de patentes
Nuestras insertos DNMG incorporan varios avances tecnológicos:
Capas de nano-revestimiento – Adhesión mejorada, resistencia a la oxidación y vida útil frente al desgaste.
Tecnología de Refinación de Granos – Los granos de WC submicrométricos proporcionan una mejor tenacidad del borde.
Diseño optimizado de rompevirutas – Geometrías de MA y TM patentadas probadas para diferentes condiciones de corte.
Post-tratamiento criogénico – Mejora la estabilidad de la matriz de carburo y previene el fallo prematuro.
Fabricación ecológica – El reciclaje de chatarra de carburo reduce la huella ambiental.
9. Comparación con otros insertos
DNMG vs CNMG – El ángulo de 55° de DNMG es más versátil para el perfilado, mientras que el ángulo de 80° de CNMG es más resistente para el desbaste pesado.
DNMG vs VNMG – DNMG proporciona una mayor estabilidad del filo, VNMG ofrece un mejor acceso en geometrías apretadas.
DNMG vs TNMG – DNMG tiene una mayor precisión en el perfilado; TNMG es más rígido para el mecanizado pesado.

10. ¿Por qué elegir nuestros insertos DNMG?
Fabricante directo – Control total sobre el sustrato de carburo, la sinterización, el recubrimiento y el control de calidad.
Calificaciones personalizadas – Grados de carburo personalizados para aplicaciones en acero, acero inoxidable y superaleaciones.
Servicio OEM/ODM – Branding y etiquetado privado para distribuidores globales.
Precios competitivos – Las soluciones directas de fábrica garantizan ahorros de costos.
Estándares internacionales – Procesos de fabricación con certificación ISO.
Conclusión
El Insertos de torneado de carburo DNMG150404-MA, DNMG150408-TM y DNMG150608-TM ofrecer una combinación excepcional de durabilidad, versatilidad y eficiencia de corte Ya sea para acabado, mecanizado de precisión o desbaste de servicio pesado, estas plaquetas ofrecen un rendimiento fiable en una amplia gama de materiales.
Como profesional Fabricante de aleaciones duras , estamos comprometidos a ofrecer soluciones de herramientas de carburo de clase mundial respaldadas por tecnologías patentadas, sistemas de recubrimiento avanzados y estrictos estándares de calidad . Al elegir nuestras insertos DNMG, los clientes se benefician de vida útil de la herramienta prolongada, costos de mecanizado reducidos y calidad superior del acabado superficial .
Página anterior
Página siguiente
Utilizar equipo
Centro de mecanizado CNC
Máquinas herramienta CNC
Máquina tallada
Tablero de fábrica
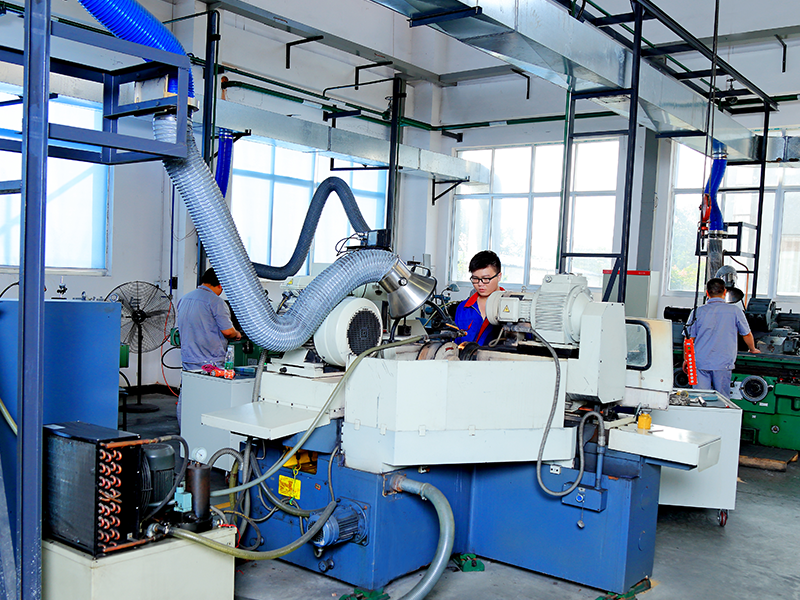
Tablero de fábrica
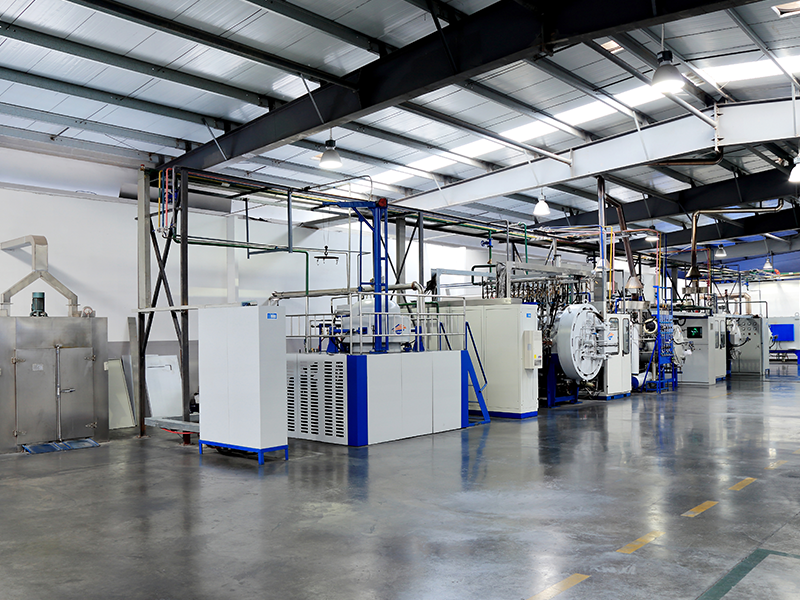
Tablero de fábrica
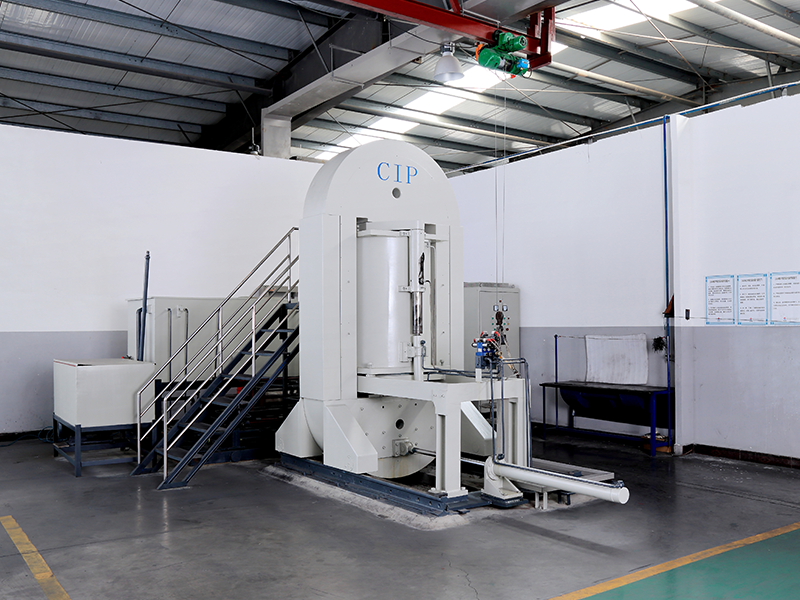
Junta de fábrica
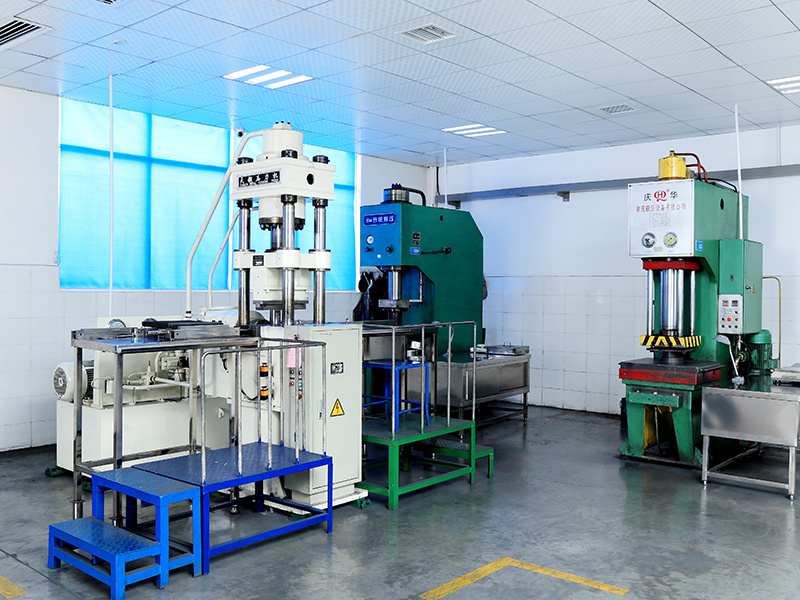
Junta de fábrica
Productos recomendados


Preguntas frecuentes
2026-04-21
Preguntas frecuentes sobre el mecanizado de acero inoxidable con plaquitas de torneado de Lizhou
Explicación detallada de las reglas de denominación, las distintas tipologías y la selección de las plaquitas de torneado especiales para el desbaste y el acabado en acero inoxidable de LiZhou Carbide, así como las diferencias entre las plaquitas para ranurado interior y las de diámetro exterior y las respuestas a las preguntas más frecuentes.
2026-04-21
Diferencias y aplicaciones entre las brocas de cobalto y las brocas de carburo de tungsteno
Explicación detallada de los taladros de cobalto y de carburo cementado de Lizhou: diferencias en materiales, dureza y vida útil; adecuación a los materiales de mecanizado y preguntas frecuentes, para ayudarle a seleccionar rápidamente el modelo más adecuado.
2026-03-31
¿Cuál es el punto de fusión del carburo de tungsteno? - Leyzhou Carburos Cementados
Análisis exhaustivo de las aleaciones de carburo de tungsteno de Lizhou: punto de fusión (2870 °C), comparación de propiedades y aplicaciones industriales; se explica en detalle por qué el elevado punto de fusión confiere a estas aleaciones una excelente resistencia a altas temperaturas, a la abrasión y a la deformación, lo que las hace idóneas para herramientas de corte, minería, industria siderúrgica y otros ámbitos.
2026-03-28
¡Imprescindible para principiantes! LIZHOU Carbide te enseña a interpretar el código ISO de las plaquitas de torneado, a diferenciar entre plaquitas de ángulo positivo y negativo, a dominar los tres principios clave de selección y a resolver problemas como la baja calidad de acabado en el torneado de precisión y el endurecimiento por trabajo en el mecanizado de acero inoxidable.
Línea directa:
Dirección: No. 475 Carretera Jinshan, Distrito Hetang, Ciudad Zhuzhou, Provincia de Hunan, China
Enlace de amistad:www.pwcarbide.com
IPV4 / IPV6