

- Todo
- Gestión de productos
- Noticias e información
- Contenido de la introducción
- Puntos de venta de la empresa
- Preguntas frecuentes
- Vídeos de la empresa
- Catálogo de la empresa

Producto
Preguntas frecuentes
VBMT-General turning Insert
Fábrica de origen de aleación dura Lizhou, China
Nombre del producto: Insertos de torneado de acero
Revestimiento: PVD
Número de marca: LMP202
Clasificación:
Girando inserciones
palabra clave:
lizhou



Insertos de torneado de carburo VBMT110304 y VBMT160404 – Precisión, rendimiento y confiabilidad
Introducción
En el mecanizado moderno, la precisión y la productividad dependen en gran medida de la calidad de las herramientas de corte. Las plaquetas de torneado de carburo se han vuelto indispensables en industrias que van desde la automotriz y aeroespacial hasta la ingeniería general. Entre las geometrías más populares y ampliamente utilizadas se encuentran VBMT110304 y VBMT160404 , dos insertos de carburo de alto rendimiento diseñados para un torneado de metales eficiente.
Como profesional fabricante de carburo , diseñamos y producimos estos insertos con metalurgia de polvos avanzada, recubrimientos innovadores y un estricto control de calidad. Este artículo proporciona una Análisis integral de las inserciones VBMT110304 y VBMT160404, cubriendo ventajas de rendimiento, interpretación de la codificación, aplicaciones, características únicas, precauciones e innovaciones patentadas .
Tipo |
Dimensiones básicas (mm) |
Datos de corte |
PVD |
||||
I.C |
S |
D |
R |
Profundidad de corte (mm) |
Alimentación ( mm/tooth )
|
LMP202 |
|
VBMT 110304
|
6.35
|
3.18
|
2.80
|
0.4
|
0,50-2,00 |
0,05-0,25 |
⚪
|
VBMT 110308 |
6.35
|
3.18
|
2.80
|
0.8
|
0,50-2,00 |
0,05-0,25 |
⚪
|
VBMT 160404 |
9.525
|
4.76
|
4.40
|
0.4
|
1.00-3.00 |
0,07-0,25 |
⚪
|
VBMT 160408 |
9.525
|
4.76
|
4.40
|
0.8
|
1.00-3.00 |
0,07-0,25 |
⚪
|
1. Ventajas de las pastillas de carburo
Las plaquitas de torneado de carburo, como VBMT110304 y VBMT160404, superan a las herramientas tradicionales de acero de alta velocidad debido a:
Alta dureza y resistencia al desgaste – Los sustratos de carburo submicrónicos combinados con recubrimientos avanzados (CVD/PVD) permiten el mecanizado de aceros endurecidos, acero inoxidable, hierro fundido y superaleaciones.
Estabilidad térmica – El carburo mantiene la integridad del filo de corte a temperaturas superiores a 800 °C, reduciendo el desgaste de las herramientas en mecanizado de alta velocidad.
Eficiencia de costos – Las plaquitas intercambiables reducen el tiempo de inactividad, ya que pueden reemplazarse rápidamente sin necesidad de afilarlas, lo que mejora la vida útil de la herramienta y la productividad.
Calidad del acabado de la superficie – Los rompevirutas optimizados proporcionan un corte suave, minimizando las vibraciones y garantizando una mejor rugosidad de la superficie.
Versatilidad – Una sola geometría de inserto puede manejar múltiples operaciones: desbaste, acabado, perfilado y enfrentado.
2. Decodificación del código de inserción de VBMT
La designación de la inserción ISO, como por ejemplo VBMT110304 o VBMT160404 , sigue un sistema de codificación estandarizado:
V – Insertar forma: 55° diamante rómbico (excelente para acabados y perfiles).
B – Ángulo de despeje: 5° alivio , reduciendo la resistencia al corte.
M – Clase de tolerancia: Precisión media (±0,05 mm, ±0,13°).
T – Tipo de inserción: De un solo lado con agujero para sujeción.
Ahora decodifiquemos los valores numéricos:
Para VBMT110304:
11 – Tamaño de inserción (círculo inscrito ≈ 11 mm).
03 – Espesor de inserción (≈ 3,97 mm).
04 – Radio de la nariz (0,4 mm), garantizando un acabado preciso.
Para VBMT160404:
16 – Tamaño de inserción (círculo inscrito ≈ 16 mm).
04 – Espesor de inserción (≈ 4,76 mm).
04 – Radio de la punta (0,4 mm), adecuado para un acabado fino manteniendo la resistencia.
📌 Interpretación :
VBMT110304 es una inserción más pequeña, ideal para el acabado de precisión en espacios reducidos.
VBMT160404 es más grande, ofreciendo mayor resistencia del filo y durabilidad para tareas de torneado medio.

3. Análisis de rendimiento
(1) Geometría de vanguardia
Arista afilada con ángulo de ataque positivo , reduciendo las fuerzas de corte y el consumo de energía.
Fresas con rompevirutas diseñadas para aceros inoxidables y aceros aleados, que previenen la formación de bordes acumulados.
(2) Tecnología de sustratos y recubrimientos
Sustrato de carburo de nano-granos mejora la dureza y reduce el riesgo de fractura.
Recubrimientos PVD (TiAlN, AlTiN o TiCN) mejorar la resistencia al desgaste, especialmente a altas velocidades.
Avanzado Recubrimientos multicapa CVD proporcionar un rendimiento superior en el torneado de hierro fundido y acero.
(3) Beneficios del mecanizado
Excelente para operaciones de acabado debido al pequeño radio de la nariz (0,4 mm).
Capaz de giro ligero a moderado con una vida útil de herramienta constante.
Reduce la vibración en piezas de trabajo delgadas, garantizando un acabado superficial más suave.
4. Escenarios de aplicación
Las insertos VBMT110304 y VBMT160404 se utilizan ampliamente en:
Industria automotriz
Mecanizado de piezas de motor, cigüeñales y ejes con un acabado superficial preciso.
Industria aeroespacial
Troquelado de aleaciones resistentes al calor (Inconel, titanio) con un desgaste mínimo de la herramienta.
Ingeniería General
Torneado de precisión de acero inoxidable, acero aleado y materiales endurecidos.
Fabricación de dispositivos médicos
Ideal para el acabado de componentes de instrumentos quirúrgicos que requieren tolerancias estrechas.
Industria de la energía
Utilizado en el mecanizado de válvulas, bombas y componentes de turbinas.
5. Características principales
Acabado de alta precisión – Un radio de punta de 0,4 mm garantiza un torneado de detalles finos.
Bajas fuerzas de corte – El ángulo de ataque positivo reduce el consumo de energía.
Versatilidad – Apto para ambos torneado interno y externo .
Larga vida útil de la herramienta – El grado de carburo optimizado equilibra la tenacidad y la dureza.
Tecnología antiastillado – El borde reforzado previene roturas prematuras.
Calidad de la superficie – Produce Ra < 1,6 µm en la mayoría de los aceros.
6. Precauciones de uso
Para maximizar la vida útil y el rendimiento de las inserciones:
Sujeción correcta – Asegúrese de que los insertos estén montados de manera segura para evitar vibraciones.
Parámetros de corte óptimos – Use la velocidad de corte, la velocidad de avance y la profundidad de corte recomendadas por el fabricante.
VBMT110304: Óptimo para acabados ligeros (ap < 1,5 mm, f < 0,15 mm/rev).
VBMT160404: Adecuado para torneado medio (ap < 2,5 mm, f < 0,25 mm/rev).
Uso de refrigerante – Aplicar refrigerante para reducir las grietas térmicas, especialmente en el mecanizado de acero inoxidable.
Control de chips – Monitorear el flujo de chips para evitar enredos y daños en la superficie.
Evite sobrecargar. – Estas inserciones están diseñadas para precisión, no para desbaste pesado.

7. Innovaciones técnicas y de patentes
Como a Fabricante de aleaciones duras , nuestra serie VBMT se beneficia de la I+D continua:
Tecnología de Nano-revestimiento – El recubrimiento PVD patentado aumenta la resistencia al desgaste en un 30%.
Sustrato híbrido – Carburo de tungsteno de grano fino con aglutinante de cobalto para una dureza equilibrada.
Preparación del borde – El microafilado garantiza bordes afilados pero duraderos.
Tratamiento criogénico – Mejora la estabilidad del grano de carburo para una vida útil prolongada de la herramienta.
Fabricación sostenible – La tecnología de reciclaje reduce el desperdicio de materiales en la producción de insertos.
8. Comparación entre VBMT110304 y VBMT160404
| Característica | VBMT110304 | VBMT160404 |
|---|---|---|
| Insertar tamaño | 11 mm | 16 mm |
| Grosor | 3,97 mm | 4,76 mm |
| Radio de la nariz | 0,4 mm | 0,4 mm |
| Mejor aplicación | Acabado de precisión en piezas pequeñas | Giro medio, vida útil de la herramienta más larga |
| Rigidez | Medio | Más alto |
| Uso típico en la industria | Médico, electrónica | Automotriz, aeroespacial |
Página anterior
Página siguiente
Utilizar equipo
Centro de mecanizado CNC
Máquinas herramienta CNC
Máquina tallada
Tablero de fábrica
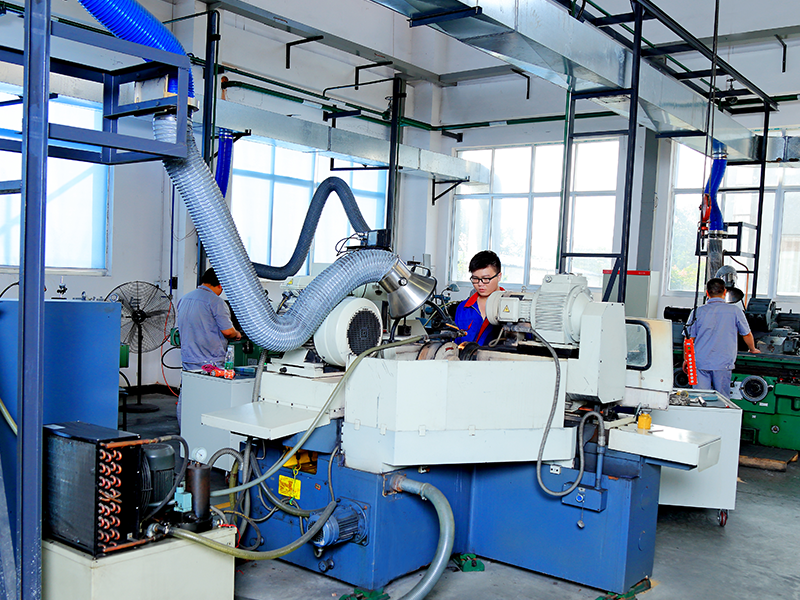
Tablero de fábrica
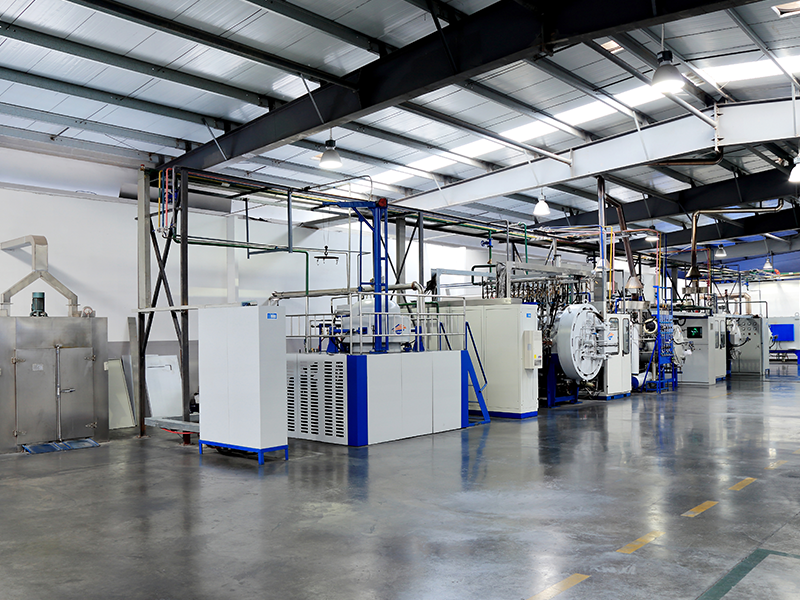
Tablero de fábrica
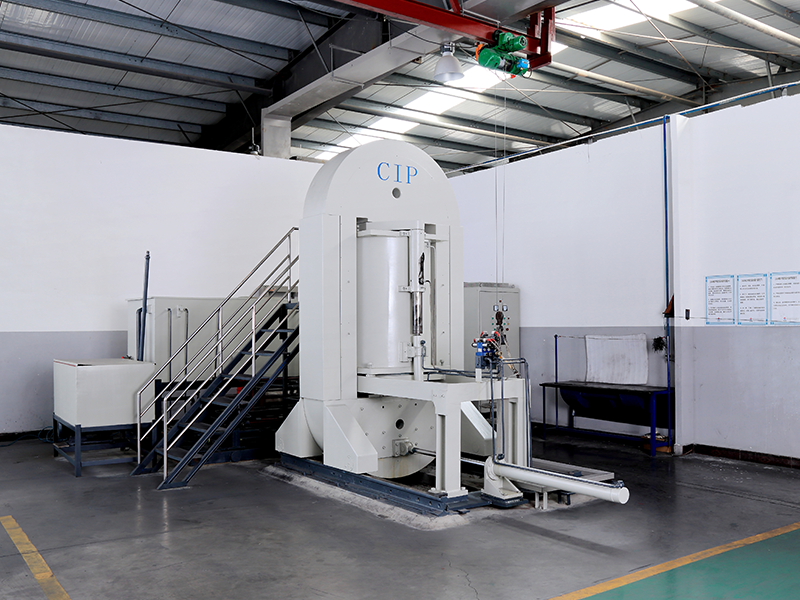
Junta de fábrica
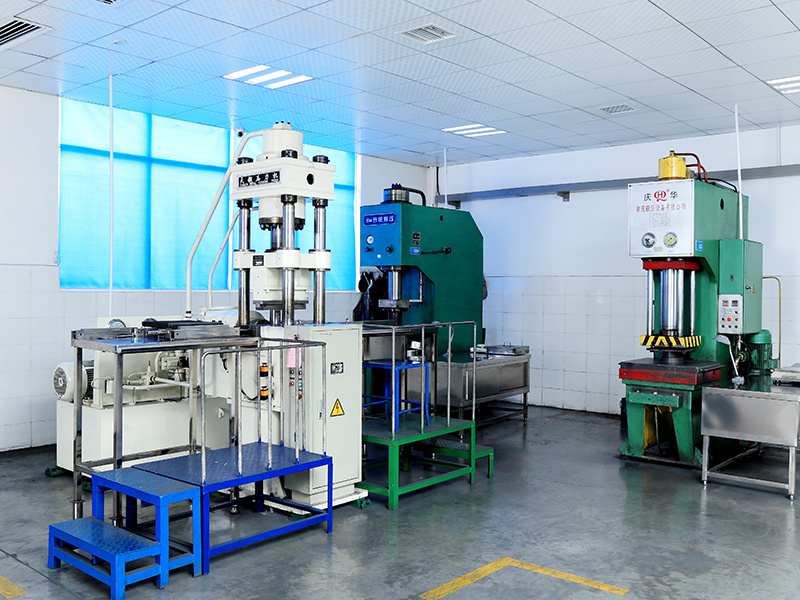
Junta de fábrica
Productos recomendados


Preguntas frecuentes
2026-04-21
Preguntas frecuentes sobre el mecanizado de acero inoxidable con plaquitas de torneado de Lizhou
Explicación detallada de las reglas de denominación, las distintas tipologías y la selección de las plaquitas de torneado especiales para el desbaste y el acabado en acero inoxidable de LiZhou Carbide, así como las diferencias entre las plaquitas para ranurado interior y las de diámetro exterior y las respuestas a las preguntas más frecuentes.
2026-04-21
Diferencias y aplicaciones entre las brocas de cobalto y las brocas de carburo de tungsteno
Explicación detallada de los taladros de cobalto y de carburo cementado de Lizhou: diferencias en materiales, dureza y vida útil; adecuación a los materiales de mecanizado y preguntas frecuentes, para ayudarle a seleccionar rápidamente el modelo más adecuado.
2026-03-31
¿Cuál es el punto de fusión del carburo de tungsteno? - Leyzhou Carburos Cementados
Análisis exhaustivo de las aleaciones de carburo de tungsteno de Lizhou: punto de fusión (2870 °C), comparación de propiedades y aplicaciones industriales; se explica en detalle por qué el elevado punto de fusión confiere a estas aleaciones una excelente resistencia a altas temperaturas, a la abrasión y a la deformación, lo que las hace idóneas para herramientas de corte, minería, industria siderúrgica y otros ámbitos.
2026-03-28
¡Imprescindible para principiantes! LIZHOU Carbide te enseña a interpretar el código ISO de las plaquitas de torneado, a diferenciar entre plaquitas de ángulo positivo y negativo, a dominar los tres principios clave de selección y a resolver problemas como la baja calidad de acabado en el torneado de precisión y el endurecimiento por trabajo en el mecanizado de acero inoxidable.
Línea directa:
Dirección: No. 475 Carretera Jinshan, Distrito Hetang, Ciudad Zhuzhou, Provincia de Hunan, China
Enlace de amistad:www.pwcarbide.com
IPV4 / IPV6