

- Todo
- Gestión de productos
- Noticias e información
- Contenido de la introducción
- Puntos de venta de la empresa
- Preguntas frecuentes
- Vídeos de la empresa
- Catálogo de la empresa

Producto
Preguntas frecuentes
Inserto de torneado general DCMT-MV
Fábrica de origen de aleación dura Lizhou, China
Nombre del producto: Insertos de torneado generales de acero
Revestimiento: PVD
Número de marca: LMP202
Clasificación:
Girando inserciones
palabra clave:
lizhou



Insertos de torneado de carburo DCMT070202-MV y DCMT11T304: precisión, durabilidad y rendimiento en el corte de metales
Introducción
En la ingeniería de precisión moderna, insertos de herramientas de corte son esenciales para lograr productividad, precisión y calidad de la superficie. Entre los diseños más populares se encuentran Insertos de carburo DCMT , reconocidos por su versatilidad en operaciones de torneado, especialmente donde precisión y acabado superficial fino son críticos.
Nuestra empresa, especializada fabricante de insertos de carburo , produce Insertos DCMT070202-MV y DCMT11T304 para los mercados de mecanizado global. Estos productos combinan sustratos robustos de carburo de tungsteno con recubrimientos avanzados, lo que garantiza una vida útil prolongada de las herramientas y un rendimiento optimizado en múltiples industrias.
Este artículo explora sus ventajas de rendimiento, significado de la nomenclatura ISO, dimensiones, aplicaciones, características, precauciones e innovaciones —ayudar a los ingenieros, compradores y maquinistas a entender por qué las pastillas DCMT son una excelente inversión.
Tipo |
Dimensiones básicas (mm) |
Datos de corte |
PVD |
CVD |
|||||
I.C |
S |
D |
R |
Profundidad de corte (mm) |
Alimentación ( mm/tooth )
|
LMP202 |
LKC202 |
LPC202 |
|
DCMT 070202-MV
|
6.35
|
2.38
|
2.80
|
0.2
|
0,20-2,30 |
0,05-0,10 |
⚪
|
|
|
DCMT 070204-MV |
6.35
|
2.38
|
2.80
|
0.4
|
0,40-2,30 |
0,05-0,20 |
⚪
|
|
|
DCMT 070208-MV |
6.35
|
2.38
|
2.80
|
0.8
|
0,80-2,30 |
0,10-0,35 |
⚪
|
|
|
DCMT 11T304-MV |
9.525
|
3.97
|
4.40
|
0.4
|
0,40-2,30 |
0,05-0,20 |
⚪
|
|
|
DCMT 11T308-MV |
9.525
|
3.97
|
4.40
|
0.8
|
0,80-2,30 |
0,10-0,35 |
⚪ |
|
|
DCMT 070204 |
6.35
|
2.38
|
2.80
|
0.4
|
1.00-2.00 |
0,10-0,25 |
⚪ |
|
|
DCMT 070208 |
6.35
|
2.38
|
2.80
|
0.8
|
1.00-2.00 |
0,10-0,25 |
⚪ |
|
|
DCMT 11T304 |
9.525
|
3.97
|
4.40
|
0.4
|
1.00-3.00 |
0,10-0,30 |
⚪ |
|
|
DCMT 11T308 |
9.525
|
3.97
|
4.40
|
0.8
|
1.00-3.00 |
0,10-0,30 |
⚪ |
|
|
1. Ventajas de las plaquetas de torneado de carburo
En comparación con las herramientas tradicionales de acero de alta velocidad (HSS) o sin revestimiento, las fresas de carburo como DCMT070202-MV y DCMT11T304 proporcionar beneficios de rendimiento inigualables:
Alta dureza y resistencia
Los sustratos de carburo de tungsteno mantienen la dureza incluso a altas velocidades de corte, lo que mejora la productividad.
Resistencia al desgaste y al calor
Multicapa Recubrimientos CVD o PVD extender la vida útil de la herramienta y soportar condiciones de corte extremas.
Precisión dimensional
Los insertos se fabrican bajo estrictas tolerancias ISO, lo que permite un rendimiento consistente en líneas de producción automatizadas.
Solución de corte económica
Cada inserto cuenta con múltiples bordes de corte, lo que reduce el costo por pieza y elimina el reafilado de herramientas.
Calidad del acabado de la superficie
Especialmente en los diseños DCMT, la geometría de la inserción permite un control estable de las virutas, garantizando acabados lisos incluso a altas velocidades de avance.

2. Decodificación de la nomenclatura DCMT
Ambos DCMT070202-MV y DCMT11T304 Cumple con la codificación de inserciones según la norma ISO. Cada letra y número proporciona información clave sobre la geometría y las especificaciones de la inserción.
Designación de la letra – DCMT
D = Forma: Inserción de diamante rómbico de 55° , ideal para perfiles, torneado de contornos y acabado.
C = Ángulo de alivio: 7° de separación , reduciendo la fricción y previniendo el roce de la pieza de trabajo.
M = Clase de tolerancia: Tolerancia media , equilibrando la precisión con la economía de producción.
T = Tipo de inserción: Inserto de un solo lado con orificio , asegurado con un tornillo o una abrazadera para mayor estabilidad.
Códigos numéricos
DCMT070202-MV
07 = Longitud de la punta (~7,94 mm).
02 = Insertar grosor (~2,38 mm).
02 = Radio de la nariz (0,2 mm) para un acabado ultrafino.
MV = Estilo de rompevirutas, optimizado para acabados en operaciones de torneado medio.
DCMT11T304
11 = Longitud de la punta (~11 mm).
T3 = Insertar grosor (~3,97 mm).
04 = Radio de la nariz (0,4 mm), adecuado para acabado general y semiacabado.
3. Análisis de rendimiento
DCMT070202-MV – Inserto de acabado de precisión
Fortalezas: Pequeño radio de la nariz y filo de corte afilado para un acabado fino.
Aplicaciones: Torneado de precisión de componentes automotrices, aeroespaciales y médicos donde se requiere una rugosidad superficial < Ra 1,6 μm.
Beneficio: Control superior del chip a bajas velocidades de avance, minimizando las marcas de herramienta y la vibración.
DCMT11T304 – Inserto de acabado general
Fortalezas: Tamaño más grande y filo de corte más fuerte en comparación con DCMT070202-MV.
Aplicaciones: Semiacabado y desbaste ligero en acero, acero inoxidable y hierro fundido.
Beneficio: Equilibra la vida útil de la herramienta y el acabado de la superficie, lo que lo hace ideal para torneado de servicio medio.

4. Escenarios de aplicación típicos
Ambos insertos se utilizan ampliamente en industrias donde Precisión y repetibilidad son clave:
Fabricación automotriz
Giro de ejes de motor, pistones, discos de freno y carcasas.
Acabado de alta velocidad de aceros endurecidos y piezas de aleación.
Ingeniería aeroespacial
Mecanizado de titanio, Inconel y aceros inoxidables para componentes de aeronaves.
Torneado de contornos de precisión donde la exactitud es fundamental.
Equipo médico
Mecanizado de alta precisión de herramientas quirúrgicas e implantes ortopédicos.
Ingeniería General
Torneado de precisión de engranajes, piezas hidráulicas y rodillos industriales.
Semiacabado de carcasas de hierro fundido y piezas de acero estructural.
5. Características principales
55° Geometría de diamante: Proporciona tanto resistencia como flexibilidad para el perfilado y el acabado.
Múltiples bordes de corte: Cada inserto puede ser indexado para una vida útil prolongada y costos de herramientas reducidos.
Frayador optimizado (MV): Diseñado para una evacuación de virutas suave y fuerzas de corte reducidas.
Optimización del acabado de la superficie: Los radios pequeños de la nariz minimizan las marcas de herramienta mientras se mantiene la resistencia del borde.
Compatibilidad: Se adapta a la mayoría de los portaherramientas estándar ISO, lo que reduce la complejidad de la adquisición.

6. Precauciones de uso
Para maximizar el rendimiento y prolongar la vida útil de las inserciones, los operarios deben observar lo siguiente:
Estabilidad de sujeción
Asegúrese de que la inserción esté correctamente asentada en el portaherramientas. Un apriete flojo puede provocar vibraciones y fallas prematuras.
Parámetros de corte correctos
DCMT070202-MV: Use baja alimentación y profundidad de corte para el acabado.
DCMT11T304: Admite alimentaciones ligeramente más altas para el semiacabado.
Uso de refrigerante
El corte en seco puede ser aceptable en hierro fundido.
Use refrigerante al mecanizar acero inoxidable o aleaciones resistentes al calor para prevenir grietas térmicas.
Evite las cargas de choque
Las inserciones de carburo son duras pero frágiles; evite interrupciones pesadas o configuraciones inestables.
Insertar rotación
Indexe todos los bordes de corte utilizables antes de reemplazar la pastilla para optimizar la eficiencia de costos.
7. Innovaciones tecnológicas y de patentes
Nuestra empresa invierte en I+D para mejorar el rendimiento de las pastillas de carburo:
Recubrimientos avanzados
Recubrimientos multicapa de CVD TiCN + Al2O3 para acero y hierro fundido.
Recubrimientos PVD TiAlN para aceros inoxidables y aleaciones resistentes al calor.
Ingeniería de sustratos
Los sustratos de carburo de nano-granos mejoran la tenacidad mientras mantienen la dureza.
Geometría optimizada del rompevirutas
Los diseños propietarios minimizan la obstrucción del chip y la generación de calor, garantizando una vida útil constante de la herramienta.
Fabricación de precisión
Los insertos se rectifican según las tolerancias ISO, lo que garantiza una precisión repetible entre lotes.

8. ¿Por qué elegir nuestras insertos DCMT?
Como a Fabricante de aleaciones duras (carburo) , proporcionamos ambos soluciones estandarizadas y personalizadas :
Suministro directo de fábrica: Precios competitivos sin costos de intermediarios.
Amplia gama de grados: Recubrimientos y sustratos adaptados para aceros, hierros fundidos y aleaciones exóticas.
Servicio global: Sirviendo a clientes de la industria automotriz, aeroespacial, petrolera y gasífera, así como a clientes de ingeniería en todo el mundo.
Impulsado por la innovación: La I+D continua garantiza un control de chips de vanguardia y una vida útil prolongada de las herramientas.
Conclusión
El DCMT070202-MV y Insertos de torneado de carburo DCMT11T304 representan el equilibrio perfecto de precisión, durabilidad y rentabilidad .
DCMT070202-MV Excel en Acabado de ultra-precisión , ofreciendo una calidad de superficie excepcional.
DCMT11T304 es versátil inserto de acabado a semi-acabado , ofreciendo resistencia y eficiencia para aplicaciones de servicio medio.
Al integrar recubrimientos avanzados, diseños de rompechispas optimizados y sustratos de carburo robustos , estos insertos aseguran rendimiento estable, costos de herramientas reducidos y resultados de mecanizado superiores .
Para los fabricantes que buscan mejorar productividad y calidad en operaciones de torneado , nuestro Insertos de carburo de la serie DCMT son la elección definitiva.
Página anterior
Página siguiente
Utilizar equipo
Centro de mecanizado CNC
Máquinas herramienta CNC
Máquina tallada
Tablero de fábrica
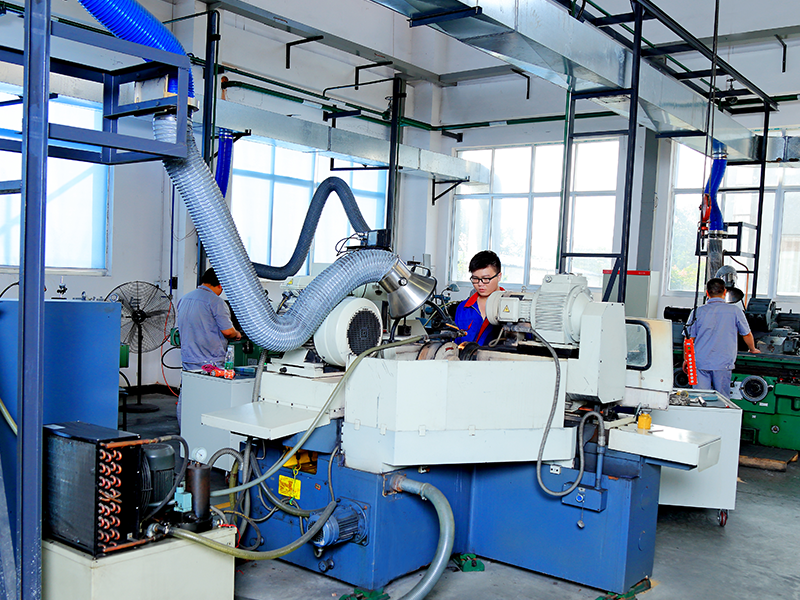
Tablero de fábrica
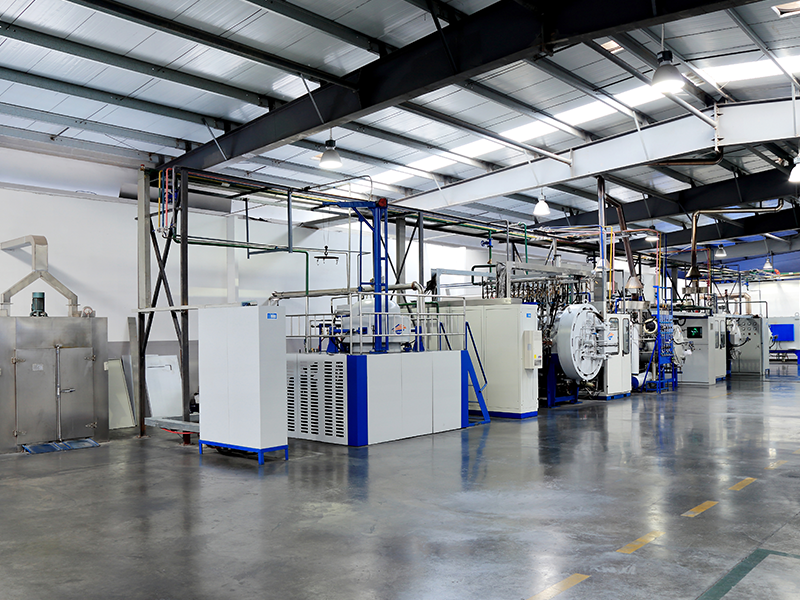
Tablero de fábrica
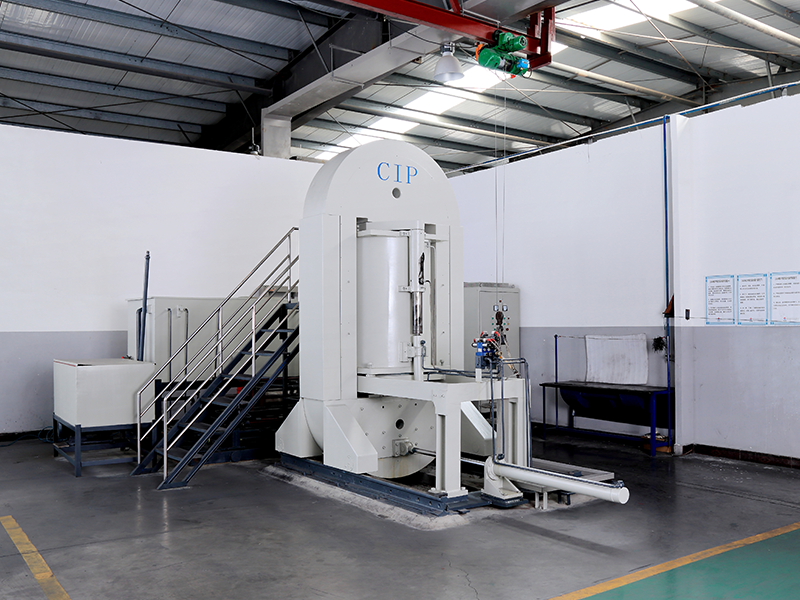
Junta de fábrica
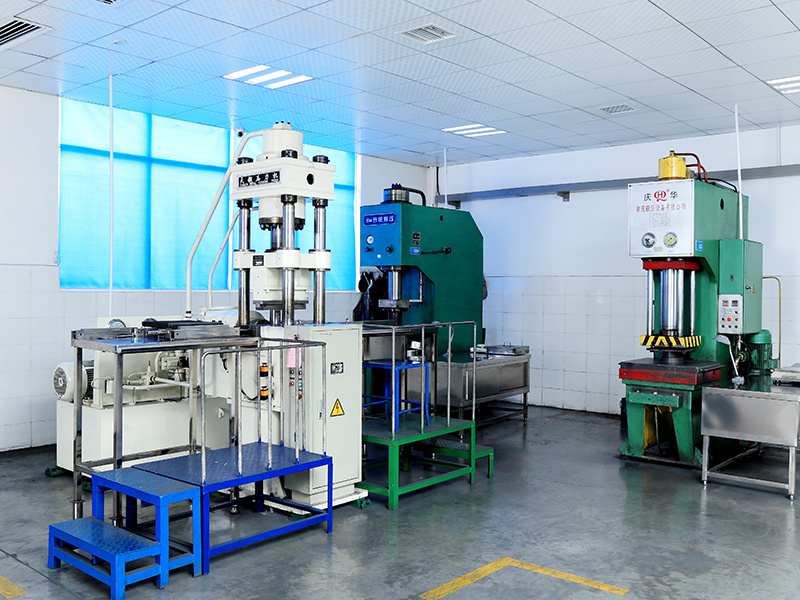
Junta de fábrica
Productos recomendados


Preguntas frecuentes
2026-04-21
Preguntas frecuentes sobre el mecanizado de acero inoxidable con plaquitas de torneado de Lizhou
Explicación detallada de las reglas de denominación, las distintas tipologías y la selección de las plaquitas de torneado especiales para el desbaste y el acabado en acero inoxidable de LiZhou Carbide, así como las diferencias entre las plaquitas para ranurado interior y las de diámetro exterior y las respuestas a las preguntas más frecuentes.
2026-04-21
Diferencias y aplicaciones entre las brocas de cobalto y las brocas de carburo de tungsteno
Explicación detallada de los taladros de cobalto y de carburo cementado de Lizhou: diferencias en materiales, dureza y vida útil; adecuación a los materiales de mecanizado y preguntas frecuentes, para ayudarle a seleccionar rápidamente el modelo más adecuado.
2026-03-31
¿Cuál es el punto de fusión del carburo de tungsteno? - Leyzhou Carburos Cementados
Análisis exhaustivo de las aleaciones de carburo de tungsteno de Lizhou: punto de fusión (2870 °C), comparación de propiedades y aplicaciones industriales; se explica en detalle por qué el elevado punto de fusión confiere a estas aleaciones una excelente resistencia a altas temperaturas, a la abrasión y a la deformación, lo que las hace idóneas para herramientas de corte, minería, industria siderúrgica y otros ámbitos.
2026-03-28
¡Imprescindible para principiantes! LIZHOU Carbide te enseña a interpretar el código ISO de las plaquitas de torneado, a diferenciar entre plaquitas de ángulo positivo y negativo, a dominar los tres principios clave de selección y a resolver problemas como la baja calidad de acabado en el torneado de precisión y el endurecimiento por trabajo en el mecanizado de acero inoxidable.
Línea directa:
Dirección: No. 475 Carretera Jinshan, Distrito Hetang, Ciudad Zhuzhou, Provincia de Hunan, China
Enlace de amistad:www.pwcarbide.com
IPV4 / IPV6